Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Dalla formazione al caricamento: sei punti di controllo nell'ispezione delle bottiglie di vetro
Le bottiglie di vetro possono guastarsi in modi facili da non notare. Una sottile crepa sul collo. Una scheggiatura all'interno della bocca che diventa visibile solo quando viene montata una chiusura. Una cucitura dello stampo che sembra un'ombra finché la bottiglia non viene tenuta contro una scatola luminosa. Difetti come questi possono passare inosservati sulla linea di formatura e diventare evidenti solo in seguito, nella fase di riempimento o confezionamento, quando correggerli è più costoso.
Ciò che si frappone tra queste fasi non è un singolo controllo ma una sequenza di controlli posizionati lungo il percorso di produzione e confezionamento. Ogni controllo ha uno scopo diverso. La seguente sequenza riflette il processo di ispezione utilizzato presso HYT Packaging e le pratiche generali di controllo della qualità riscontrate tra i produttori di contenitori di vetro: ispezione visiva manuale, ispezione meccanica automatica, esame assistito dalla luce, test di resistenza e prestazioni, ispezione pre-imballaggio e nuova ispezione dei cartoni imballati prima della spedizione.
La sequenza conta tanto quanto i singoli controlli. I controlli estetici e dimensionali vengono effettuati mentre le bottiglie passano attraverso la produzione; i test di resistenza vengono condotti sui campioni; la decorazione viene valutata dopo il trattamento superficiale; e l'ispezione del cartone avviene dopo che le bottiglie sono state confezionate. Una bottiglia può superare una fase e fallirne un'altra, quindi nessuna ispezione dovrebbe essere omessa partendo dal presupposto che un controllo successivo identificherà ogni difetto mancato.
I criteri di accettazione sono una parte essenziale del sistema di controllo della qualità. Le parti coinvolte devono concordare chi definisce i criteri, quali tolleranze applicare e quale campione approvato funge da riferimento. Per la maggior parte dei progetti, questi requisiti dovrebbero essere documentati nelle specifiche dell'ordine prima che inizino le attrezzature e la produzione. Le modifiche apportate successivamente possono aumentare i costi di sviluppo e influire sui programmi di consegna.
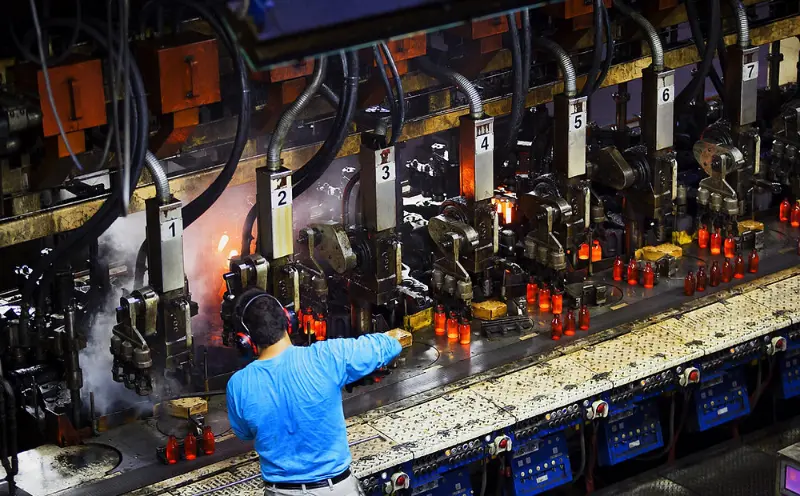 1. Ispezione manuale
Occhi allenati, ancora al lavoro accanto alle macchine
L'ispezione manuale rimane una parte importante del controllo qualità delle bottiglie di vetro. Anche negli stabilimenti dotati di sistemi di ispezione con telecamera e misuratori laser, gli ispettori esaminano ancora le bottiglie singolarmente all'estremità del nastro trasportatore. Alcuni difetti sono difficili da identificare attraverso regole di rilevamento fisse, inclusi graffi che diventano visibili solo a determinati angoli, spalle leggermente irregolari e giunture dello stampo che non sono state completamente rimosse.
L'ispezione si concentra su cinque aree principali: bocca, collo, spalle, corpo e base. Ogni area ha diversi potenziali difetti. Una bocca non rotonda può impedire il corretto inserimento della chiusura. Una scheggiatura attorno al collo può trasformarsi in una crepa durante il riempimento. Una base deformata può rendere instabile la bottiglia su un pallet o all'ingresso di una linea di riempimento. Gli ispettori valutano se ciascuna bottiglia soddisfa i requisiti fisici e funzionali definiti nelle sue specifiche.
L'ispezione manuale fornisce inoltre un livello di giudizio che le apparecchiature automatizzate non possono sostituire completamente. Gli ispettori esperti che lavorano con gli stessi modelli di bottiglie nel tempo possono riconoscere i cambiamenti prima che appaiano nelle statistiche sugli scarti. Questi possono includere differenze nella trasmissione della luce attraverso il vetro, variazioni nelle caratteristiche di manovrabilità o sottili cambiamenti nella forma delle spalle. Tali osservazioni potrebbero non sempre comparire in un piano di controllo formale, ma possono aiutare a identificare i problemi di produzione in via di sviluppo.
Questa fase aiuta anche a verificare se le specifiche scritte corrispondono all'aspetto reale delle bottiglie finite. Un disegno può definire la dimensione accettabile di una scheggiatura, ma non può dimostrare completamente quanto sarà visibile tale scheggiatura su una bottiglia finita. Gli ispettori e i clienti possono valutarlo in modo più efficace esaminando insieme i campioni fisici e confermando gli standard estetici concordati.
Cosa cattura:Aspetto visibile e difetti di lavorazione, valutati rispetto al campione approvato e alle specifiche del prodotto concordate.
2. Ispezione automatica della macchina
Coerenza alla velocità della linea
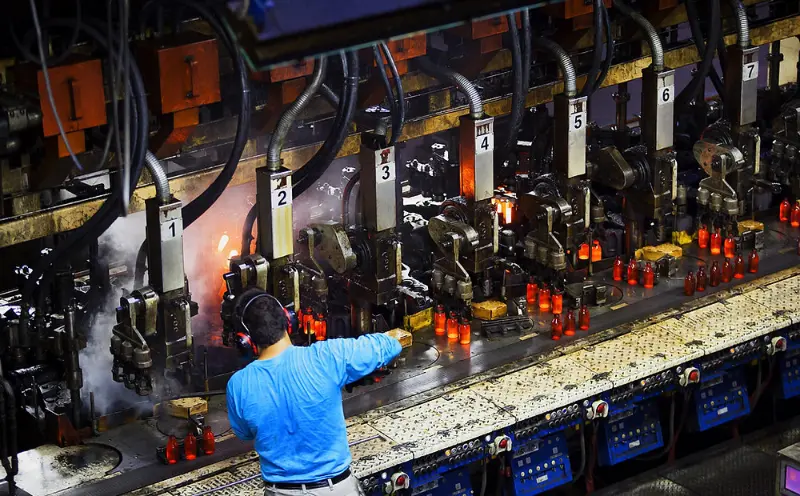
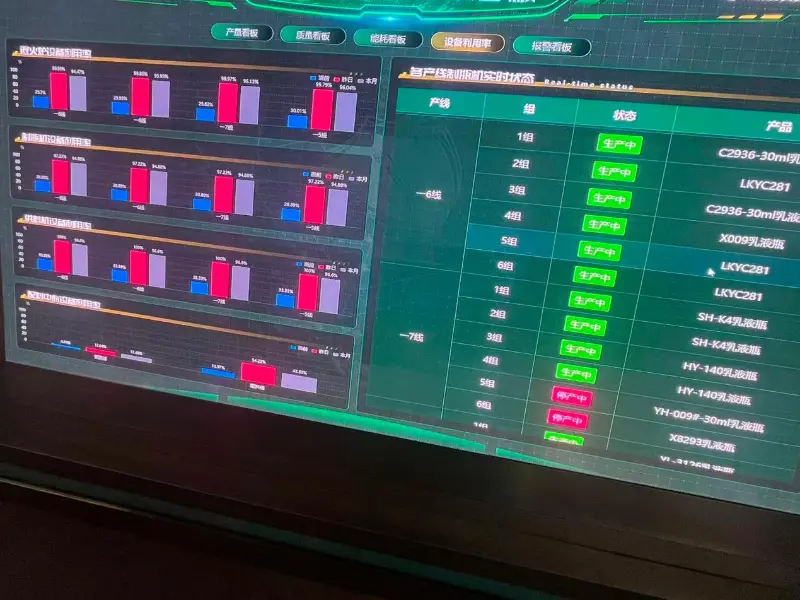
Laddove l'ispezione manuale fornisce il giudizio umano, l'ispezione automatica della macchina garantisce la ripetibilità. Le stazioni di telecamere e sensori esaminano le caratteristiche per le quali sono state configurate, comprese tolleranze dimensionali, finitura della bocca, difetti delle pareti laterali e della base, crepe e irregolarità di formatura. Ogni bottiglia viene valutata rispetto alle stesse soglie di rilevamento durante tutto il ciclo di produzione.
Le bottiglie difettose vengono generalmente scartate automaticamente e deviate dal trasportatore prima di passare alla fase di produzione successiva. Ciò aiuta a evitare che i contenitori di vetro difettosi raggiungano l'area di imballaggio, dove una bottiglia rotta potrebbe danneggiare le bottiglie vicine e il cartone circostante.
Tuttavia, la capacità di rilevamento di una macchina di ispezione dipende dai suoi sensori, algoritmi e configurazione. Un difetto al di fuori dei parametri di rilevamento definiti può passare attraverso il sistema, mentre impostazioni eccessivamente rigide possono comportare rifiuti inutili. Per questo motivo, l'ispezione della macchina è meglio intesa come un processo di screening controllato piuttosto che come una garanzia che ogni possibile difetto venga identificato.
Le linee di produzione possono utilizzare diverse stazioni di ispezione per coprire diverse caratteristiche delle bottiglie. La loro efficacia combinata dipende ancora dalla capacità dell'apparecchiatura, dalla sensibilità di rilevamento e dalla configurazione della linea. Di conseguenza, due stabilimenti che utilizzano processi di ispezione simili possono ottenere risultati di rilevamento e rifiuto diversi.
Cosa cattura:Difetti dimensionali e strutturali a velocità di produzione, valutati rispetto a soglie di rilevamento macchina predefinite.
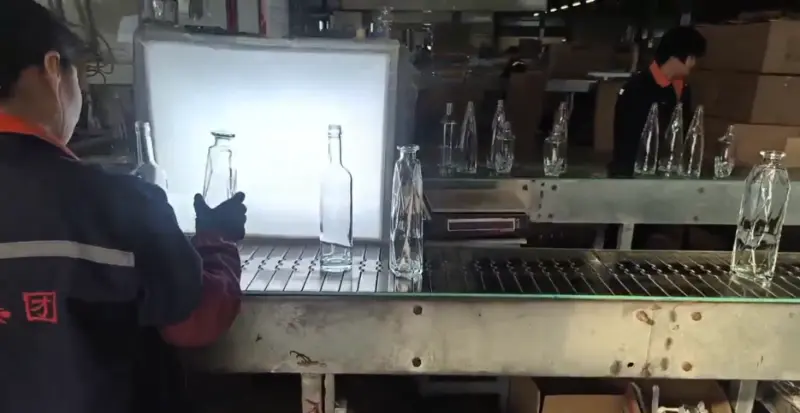
3. Ispezione visiva assistita dalla luce
Ciò che una scatola luminosa rende visibile
Alcuni difetti del vetro diventano più facili da identificare sotto un'illuminazione controllata. Quando una bottiglia trasparente viene tenuta su uno sfondo luminoso, le caratteristiche che potrebbero essere difficili da vedere con la normale illuminazione di fabbrica diventano più evidenti. Questi includono bolle all'interno della parete di vetro, pietre e inclusioni estranee, sottili crepe che si estendono dalla base, distribuzione irregolare del vetro e ondulazione della superficie che possono influenzare l'aspetto della bottiglia finita.
Il metodo di ispezione è ben definito, ma i criteri di accettazione devono essere definiti in base all'applicazione prevista. La dimensione delle bolle, la quantità, la posizione, il tipo di inclusione e le soglie di visibilità possono variare da un progetto all'altro. Ad esempio, difetti evidenti su un trasparentebottiglia di liquore in vetropotrebbe essere meno evidente su una bottiglia con colorante spray, glassa o decorazione incisa.
Anche l'ispezione assistita dalla luce presenta dei limiti. I difetti situati in profondità all'interno della parete di vetro o allineati parallelamente all'angolo di visione potrebbero rimanere difficili da rilevare. Potrebbero essere necessarie ulteriori ispezioni della macchina o prove distruttive su campioni quando questi difetti presentano un rischio particolare.
Per questo motivo i criteri di accettazione dovrebbero basarsi su ciò che il metodo di ispezione può effettivamente verificare piuttosto che su un’aspettativa irrealistica di perfetta trasparenza. Un requisito che non può essere verificato in modo coerente attraverso l'ispezione visiva può diventare fonte di disaccordo durante l'accettazione del prodotto.
Cosa cattura:Chiarezza, trasparenza, inclusioni interne e qualità della superficie, valutate sotto illuminazione controllata rispetto a limiti documentati.
4. Test di resistenza e prestazioni
Se la bottiglia sopravvive cosa succede dopo che è stata riempita
L'apparenza è solo una parte della qualità della bottiglia di vetro. Una bottiglia che sembra corretta ma che non funziona sotto la testa di chiusura, all'interno di un pastorizzatore o sul fondo di una cassa impilata è comunque inadatta all'applicazione prevista. I test sulle prestazioni aiutano a valutare questi rischi prima che i prodotti raggiungano le fasi di riempimento e distribuzione.
Durante il test, un campione definito è soggetto a carichi meccanici, pressioni interne o variazioni di temperatura specificati. I risultati vengono poi confrontati con i criteri di accettazione stabiliti per il design della bottiglia e la sua destinazione d'uso.
Quattro categorie di test coprono molti requisiti comuni, sebbene possano essere inclusi metodi aggiuntivi quando l'applicazione li richiede.
| Metodo di prova | Cosa misura il test |
|---|---|
| Prove di carico verticale o compressione | Quanta forza verso il basso può sopportare la bottiglia in condizioni di test definite. |
| Test di pressione interna | Resistenza alla pressione interna, in particolare per bottiglie destinate a contenere contenuto pressurizzato. |
| Test di shock termico | Resistenza ai rapidi cambiamenti di temperatura in condizioni di prova specificate. |
| Altri test prestazionali specificati | Ulteriori requisiti meccanici o specifici dell'applicazione definiti nell'ordine. |
La selezione dei metodi di prova dipende dal design della bottiglia, dalle specifiche del vetro, dall'applicazione prevista e dai criteri di accettazione applicabili. Non tutte le bottiglie richiedono la stessa combinazione di test.
I risultati dei test si applicano ai campioni esaminati anziché certificare automaticamente ogni bottiglia in un lotto di produzione. La dimensione e la selezione del campione sono parti importanti del metodo di prova. Un campione passante fornisce informazioni sul processo di produzione e sui prodotti testati, ma non deve essere interpretato come prova che ogni unità del lotto sia stata testata individualmente. Un rapporto di prova dovrebbe quindi identificare il campione e le condizioni in cui è stato eseguito il test.
 È anche importante distinguere la prova di resistenza dalla misurazione della durezza. Questi metodi utilizzano apparecchiature diverse e valutano proprietà diverse. Un risultato di durezza non può essere trattato come un sostituto di un test di resistenza meccanica e i rapporti di ispezione dovrebbero identificare il metodo effettivamente utilizzato.
Cosa cattura:Problemi di prestazioni meccaniche e termiche, misurate su campioni definiti rispetto a criteri di test specifici dell'applicazione.
5. Ispezione pre-imballaggio
L'ultimo sguardo prima che il cartone si chiuda
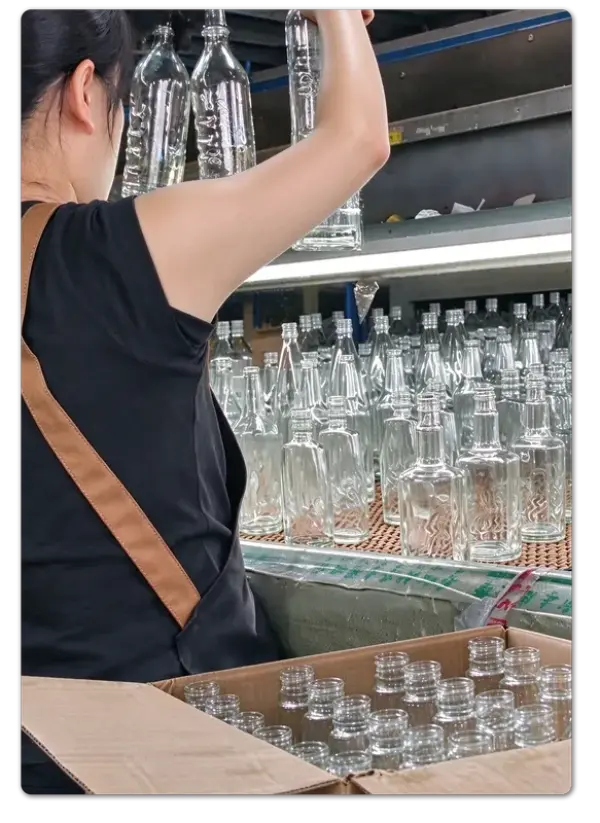
L'imballaggio è quasi una porta a senso unico nel processo di produzione. Una volta che le bottiglie sono state contate, sistemate, protette e sigillate all'interno dei cartoni, identificare un difetto diventa più complicato. Potrebbe essere necessario riaprire i cartoni, riconciliare le quantità e ricostruire i pallet. L'ispezione pre-imballaggio aiuta a impedire che i prodotti non conformi raggiungano questa fase.
L'ispezione riguarda l'aspetto, le specifiche del prodotto, la quantità e, ove applicabile, la qualità della decorazione della superficie.
Per le bottiglie di vetro decorate, la lista di controllo per l'ispezione comprende elementi aggiuntivi:
- Posizione del logo e registrazione della stampa
- Coerenza del colore durante tutto il ciclo di produzione
- Aspetto e copertura del rivestimento
- Qualità della decorazione superficiale
- Altre specifiche di decorazione concordate per l'ordine
La decorazione è una parte importante del processo di ispezione perché il progetto approvato e i criteri di qualità devono corrispondere. La stampa, la glassatura, la colorazione spray e l'incisione vengono normalmente specificate durante lo sviluppo del prodotto. Una volta che un trattamento superficiale diventa parte del progetto approvato, anche il suo aspetto e le tolleranze applicabili dovrebbero essere inclusi nei criteri di accettazione.
Un riferimento di decorazione che è stato approvato visivamente ma non ha tolleranza scritta può diventare fonte di disaccordo durante l'ispezione finale. La documentazione anticipata di colore, posizione, copertura e aspetto accettabile rende il processo di ispezione più coerente.
Anche l'imballaggio stesso rientra nel controllo. Divisori, inserti protettivi e configurazioni del cartone determinano il grado di protezione delle bottiglie dal movimento e dal contatto tra bottiglie durante il trasporto. Un cartone che supera l'ispezione al tavolo di imballaggio può comunque essere vulnerabile ai danni da trasporto se la sua disposizione interna non fornisce una protezione sufficiente.
Cosa cattura:Conformità del prodotto, qualità della decorazione, quantità e disponibilità dell'imballaggio prima della chiusura dei cartoni.
6. Ispezione pre-imbarco
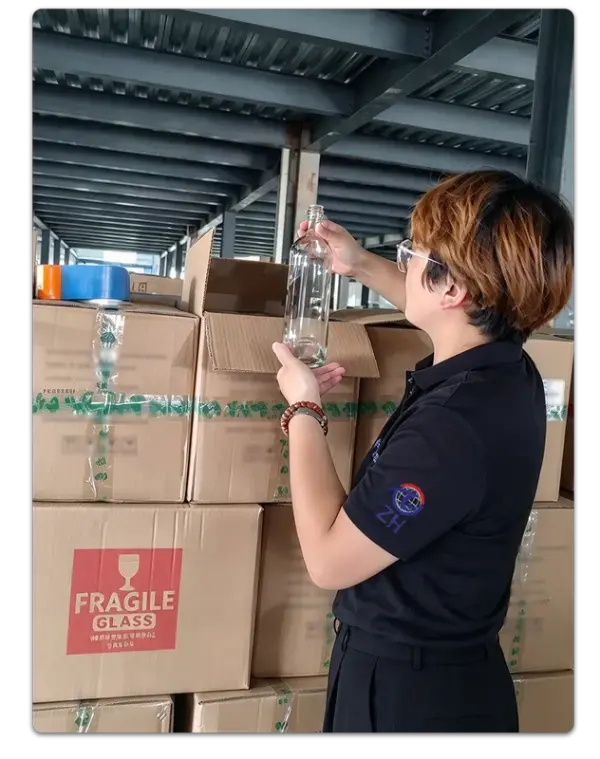 Riapertura della scatola per controllare la scatola
L'ispezione pre-spedizione offre una seconda opportunità per esaminare i prodotti che hanno già superato i controlli di qualità precedenti. I cartoni selezionati vengono aperti secondo il piano di campionamento concordato. Le bottiglie all'interno vengono ricontrollate per quanto riguarda l'aspetto, i difetti visibili, le specifiche del prodotto e la qualità della decorazione. Gli ispettori esaminano anche la disposizione dell'imballaggio per confermare che le bottiglie rimangano posizionate e protette correttamente.
Questa è la fase di ispezione che valuta i prodotti nelle condizioni effettive di spedizione anziché nelle condizioni di produzione originali. Può identificare danni da manipolazione, errori di imballaggio e problemi relativi al caricamento che potrebbero non essere esistiti durante le precedenti ispezioni della produzione.
Il numero di cartoni aperti dipende dai requisiti dell'ordine, dal volume della spedizione, dal valore del prodotto e dal piano di campionamento concordato. Progetti diversi possono utilizzare livelli di campionamento diversi. Ciò che conta è che il metodo di ispezione e i criteri di accettazione siano concordati in anticipo e applicati in modo coerente, in modo che l’approvazione o il rifiuto di una spedizione possano essere supportati da requisiti documentati piuttosto che da un giudizio soggettivo.
Il risultato è un ulteriore punto di controllo quando la merce è già imballata, etichettata, impilata e in attesa di essere caricata.
Cosa cattura:Prodotti imballati e condizioni di imballaggio, ricontrollati rispetto al piano di campionamento concordato prima del carico.
Focus dell'ispezione:Ricontrollo dei prodotti imballati selezionati, delle condizioni del cartone e dell'imballaggio protettivo prima della spedizione.
Sei controlli, un sistema
Una bottiglia che raggiunge una linea di riempimento ha superato sei tipi di ispezione
Ogni ispezione risponde a una domanda diversa. La bottiglia sembra giusta? Le sue dimensioni rientrano nella tolleranza? Il vetro è otticamente pulito? Può resistere alle condizioni di servizio previste? La decorazione corrisponde al design approvato? Il prodotto è rimasto protetto durante l'imballaggio?
Nessuna fase copre tutti questi requisiti e le fasi di ispezione non possono sostituirsi a vicenda. Nel momento in cui una bottiglia viene sigillata all'interno di un cartone, la maggior parte delle possibilità di correggere i difetti di produzione sono già trascorse. Ecco perché le ispezioni effettuate nelle prime fasi del processo di produzione sono importanti tanto quanto i controlli finali prima della spedizione.
L'efficacia del sistema dipende da criteri di accettazione chiaramente documentati. L'ispezione del vetro implica decisioni pratiche sulle dimensioni accettabili delle bolle, sulla visibilità delle giunture dello stampo, sui difetti superficiali e sul numero di bottiglie difettose consentite all'interno di un campione. Questi requisiti dovrebbero essere concordati tra il cliente e il fornitore prima dell'inizio della produzione, piuttosto che discussi per la prima volta dopo la consegna.
I fornitori che documentano criteri di ispezione specifici del progetto e conservano campioni di riferimento approvati possono mantenere standard di qualità più coerenti e ridurre i disaccordi durante l'accettazione del prodotto. Per personalizzatobottiglia di liquore in vetroprogetti, questi dettagli sono particolarmente importanti quando la forma della bottiglia, la trasparenza del vetro, il trattamento superficiale e la decorazione fanno tutti parte delle specifiche finali.
Questa struttura di ispezione non è unica per un produttore. Riflette un approccio pratico utilizzato nel settore dei contenitori di vetro: i difetti possono verificarsi in diverse fasi della produzione e le ispezioni effettuate in punti diversi aiutano a identificare i problemi che una singola ispezione finale potrebbe non rilevare.
HYT Packaging segue questo approccio di ispezione in più fasi, con priorità di ispezione determinate dal design della bottiglia, dal processo di produzione e dall'applicazione prevista.
Per i clienti che valutano un fornitore di bottiglie di vetro, la domanda più utile non è semplicemente quante ispezioni vengono eseguite, ma se ciascuna ispezione ha criteri di accettazione chiari e documentati. Sei controlli con limiti vaghi forniscono meno garanzie rispetto a un numero minore di controlli supportati da standard specifici, metodi di campionamento definiti e campioni di riferimento approvati.
Notizie correlate
- Perché una bottiglia decanter per whisky con gallo in ceramica è la scelta perfetta per il confezionamento di liquori premium
- Perché la bottiglia per liquori in vetro rotonda Arizona da 750 ml è una scelta eccellente per il confezionamento di liquori premium
- Nuova bottiglia di vetro per vodka personalizzata: packaging HYT per un marchio di liquori nordamericano
- Perché una caraffa per liquore in vetro da 1,75 litri con manico è la scelta intelligente per il moderno confezionamento di bevande
- HYT Packaging lancia la nuova linea di bottiglie leggere di liquori in vetro Flint per supportare i marchi di bevande a basse emissioni di carbonio
- Come può una bottiglia di liquore in vetro Bellissima a collo lungo con tappo in sughero a barra elevare il marchio della tua bevanda
Lasciami un messaggio
Nuovi Prodotti



Consigli sulle notizie